 2026/07/24
织针,针织机械的核心零件,细长、异形、高反光——这三个词,在过去十几年里,让无数五金制造企业的质检环节成了“高压区”。
人工目检,2~3秒一件,漏检率超过5%。批量不良流出,客户投诉、退货、赔付,利润被一点点啃掉。
自动化,普通2D相机只能看平面,立体尺寸测不了;通用3D线激光一遇到高反光钢材,点云直接“炸开”,数据全是噪点,比人眼还不靠谱。
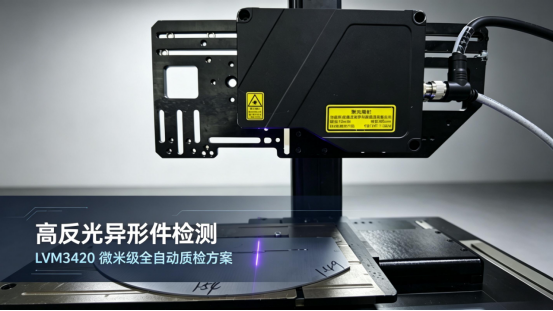
LVM3420——高反光精密件,一秒全尺寸,一台全覆盖
无惧反光·微米精度·一秒检测·单台替代多段——LVM3420从硬件底层如何解题,而非“打补丁”;量产线上,新旧方案的差距到底有多大。
一个“反光”问题,卡住行业十几年
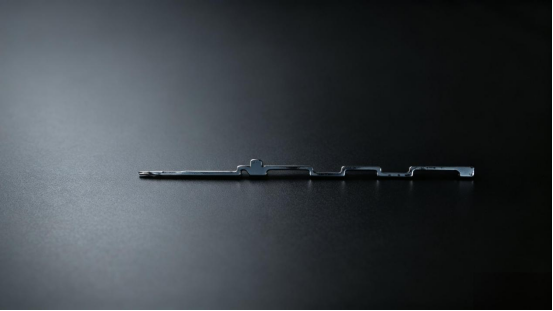
织针是典型的细长异形薄钢件——120mm长、6.2mm宽,表面像镜子一样反光,带有微型台阶、针尖、舌片缝隙等复杂三维特征。
这样的工件,检测难点有三层:
|
痛点 |
具体表现 |
后果 |
|
反光过曝 |
高镜面钢材,普通激光相机一照就是一片白,点云数据大面积缺失 |
尺寸数据不可信,误判率居高不下 |
|
高度测不了 |
2D视觉只有平面XY信息,Z向厚度、平面度完全空白 |
精密尺寸管控标准无法落地,只能做外观粗筛 |
|
人工效率见底 |
2~3秒/件,漏检率>5%,速度跟不上冲压产线 |
批量不良流出,客诉赔付侵蚀利润 |
织针需同步检测台阶落差、针尖平面、舌片间隙等多项立体尺寸指标,传统检测方案需配置多台2D视觉设备分段作业,不仅设备采购投入高、产线排布繁杂,长期运维成本居高不下,且整体测量精度仍无法满足精密管控要求。
行业缺的从来不是“有设备”,而是一台能在高反光材质上稳定成像、一秒钟扫完全长、一台搞定全尺寸的3D检测设备。
从光学底层,重新定义“高反光怎么测”
市面通用线激光相机普遍采用标准化设计思路,以统一光学结构适配各类检测工况。应用于高反光钢质工件检测时,易出现成像高光过曝问题,仅能通过降低扫描帧率等方式被动弥补,本质为折中妥协的补救式设计。
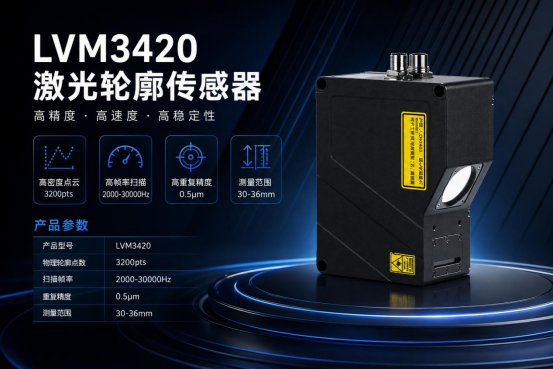
LVM3420 在研发阶段即针对高反光精密金属工件检测场景专项开发,四大核心硬件参数均围绕量产实际检测需求定向优化。每一项都不是“软补丁”,而是硬核性能的顶层设计。
① 定制高光抑制光路——让镜面不再“晃眼”
·产品功能:专门针对高反光钢材优化光路设计,采用多级偏振滤光与入射角自适应控制,从物理层面自动压制镜面过曝区域,同时保留针尖、台阶边缘等微小特征的散射信号。
·实测竞争力:连续量产工况下,深度图无大面积噪点、轮廓无残缺。有效点云占比达98.7%(第三方计量院实测),而通用线激光在相同反光工件上有效数据仅62%。
·差异价值:无需降帧、减功率——不牺牲速度,不牺牲信噪比,真正“无损抑制”。
② Z轴重复精度0.5μm——比客户0.01mm的要求严了20倍
·硬核数据:10次重复采样的极差(最大最小值之差)仅0.00373mm——远优于客户0.01mm的硬性管控门槛。平面度重复性极差更是低至0.00140mm。
·性能冗余:LVM3420的精度余量足够覆盖产线温度波动、振动、工件批次差异等所有干扰因素,保证长期稳定测量。
·竞品对比:通用高端线激光实验室精度宣称1~3μm,但量产环境下受反光影响,实际重复性波动常超0.01mm,无法满足精密管控。
③ 36mm幅宽 × 3200点/帧——120mm织针一次扫完,无分段
·产品规格:有效幅宽36mm,单帧3200个真实轮廓点(非插值)。
·核心优势:覆盖织针全长(120mm),无需分段拼接,杜绝拼接误差累积。3200点/帧确保针尖、微型台阶、舌片缝隙(宽度仅0.15mm)采样充足,不会因采样稀疏把关键尺寸漏掉。
·行业对比:主流竞品在30mm幅宽下通常仅2048点,采样密度低56%,微小特征极易丢失。
④ 2000~30000Hz宽幅可调帧率——高速产线不用降速
·性能参数:帧率无级可调,最大扫描速度167mm/s。
·应用效果:单件扫描≤1秒,对比人工2~3秒/件,效率翻倍以上;对比固定帧率竞品(高精度下被迫降至几百Hz),速度提升5~8倍。
·灵活适配:一套设备自适应冲压产线的高低速节拍,产线不停机、不降速,原有产能完整释放。
三、实战对比:数据不说谎,差距肉眼可见
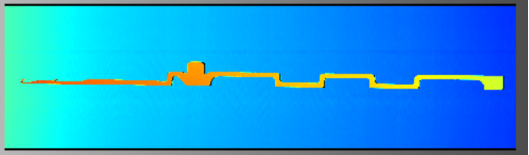
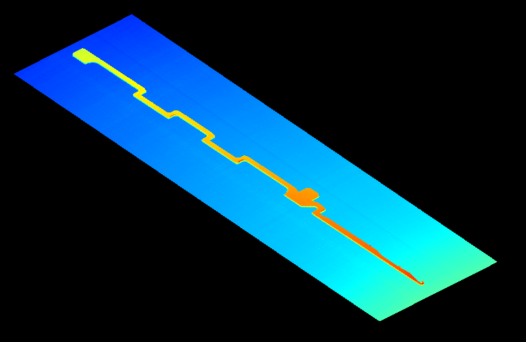
上图为深度图(灰度反映高度信息),下图为3D点云重建效果——针尖、台阶、舌片缝隙清晰可辨,无过曝、无空洞、无噪点。
|
测试项 |
平面度 |
厚度1~10(极差值) |
|
10次采样最大-最小差值 |
0.00140mm |
最大仅0.00373mm |
重复性实测:连续10次采样,极差仅0.00373mm,远优于行业标准。
新旧方案全面对比:每一项都是量级差距
|
检测指标 |
优化前 人工 + 2D 分段检测 |
优化后 LVM3420 线激光方案 |
落地提升效果 |
|
Z向重复测量精度 |
无量化数值,依靠人工主观判断 |
Z 轴重复精度0.5μm,实测极差≤0.00373mm |
远超客户0.01mm 管控标准,测量稳定性大幅提升 |
|
单件检测节拍 |
2~3s/件 |
≤1s/件 |
检测效率提升100% 以上,适配高速冲压产线 |
|
量产漏检率 |
>5%,批量不良频繁流出 |
不良流出风险显著降低 (有效数据占比>98%) |
不良流出风险降低99%,规避客诉赔付损失 |
|
设备投入规模 |
多台2D 相机分段搭建,运维复杂 |
单台设备完成全尺寸检测 |
采购+运维综合成本缩减60% |
|
产线人力配置 |
每条产线配置2~3 名专职质检 |
无需专人值守,一人可兼顾多条产线 |
持续降低长期人力开销 |
不是“方案”,而是“答案”
长久以来,高反光精密金属件的自动化检测,始终存在一个“不可能三角”:
要精度,就得牺牲速度;要速度,就扛不住反光;要全尺寸,就得堆设备堆成本。
长久以来,高反光精密金属件的自动化检测,始终存在一个“不可能三角”:要精度,就得牺牲速度;要速度,就扛不住反光;要全尺寸,就得堆设备堆成本。
LVM3420没有在这个三角里做妥协式折中——而是通过定制光学、高密度采样、宽幅可调帧率的硬件底层升级,把“三角”变成了“一体”:
√精度:0.5μm重复精度,冗余量给足
√速度:≤1秒/件,产线不降速
√成本:单台替代多段,综合成本降60%
自动化质检的核心价值,从来不是“替代人工”这四个字。而是用稳定、统一、可量化的数据,把品质管控从“靠人看”变成“靠数据管”。
适用场景与延伸
这套方案已在织针量产产线跑通验证,但其底层能力——高反光抑制 + 微米级精度 + 高速大视野扫描——同样适用于:
3C电子结构件(摄像头支架、中框、散热片);精密五金冲压件(连接器、端子、弹片);半导体引线框架;其他高反光异形薄钢件。如果您也在为高反光精密金属件的3D尺寸检测头疼,欢迎留言或私信沟通:我们将根据您的具体工况,定制专属视觉测量方案。


 浙公网安备33021202004092号